
FIM – FILM INSERT MOULDING sau TURNARE ( MASE PLASTICE) CU INSERTIE DE FILM ( IMPRIMAT)
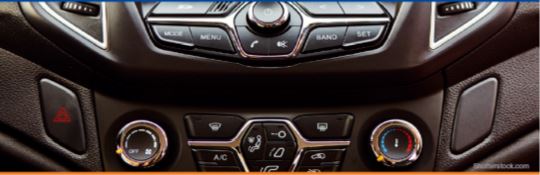
Tehnologia FIM sau Turnarea de plastice simultan cu insertia unui film imprimat cu orice grafica este un process in plina dezvoltare permitand realizarea unor piese tri-dimensionale decorate. Aplicatiile sale principale sunt industria auto, industria de electrocasnice si industria de echipamente electronice de larg consum. In continuare sunt descrise pe scurt etapele tehnologice ale procedeului si cateva produse care au fost proiectate special pentru aceasta aplicatie.
Deformarea 3D a filmelor imprimate
In general sunt 2 procedee utilizate curent pentru aceasta si anume termoformarea si formarea la presiune mare (HPF), dezvoltata de aproximativ 30ani de compania COVESTRO ( initial BAYER).
Procedeul HPF
Pe scurt , un film de rasina polimerica este fixat in pozitia exacta necesara si este incalzit pana la asa numita temperatura de tranzitie a sticlei (Tg)*, specifica acelui polimer. In etapa urmatoare, filmul incalzit este introdus in matrita, utilizand aer comprimat incalzit si o presiune foarte mare (pana la 300bar). Temperatura de tranzitie este mai mica decat temperatura de topire a respectvului film si ca urmare acesta devine moale si curge. Acest proces are o precizie a formarii de +/-0.3mm. In plus, in cazul filmelor mate sau texturate, datorita temperaturii de formare mai mica decat cea de topire, suprafata filmului isi pastreaza aparenta, adica nu devin mai lucioase si structura filmului nu este afectata. Mai mult, deformarea imaginii este coerenta si poate fi compensate dinainte printr-un “ print distorsionat”.
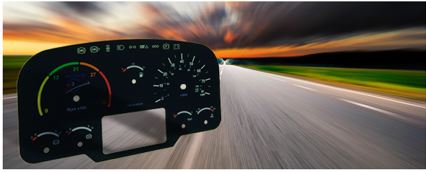
Procedeul HPF este utilizat pentru producerea de panouri pentru cadrane de viteza, carcase de telefoane mobile si panouri frontale care incorporeaza comutatoarele de selectie.
Termoformarea
In acest proces, filmul imprimat este incalzit prin radiatie la o temperatura semnificativ mai mare decat Tg (temperatura de tranzitie ) a polimerului si apoi este tras in sau peste matrita incalzita prin vacuum, aer comprimat sau presare mecanica.
Prin comparative cu HPF aceasta metoda presupune un grad mai ridicat de intindere a foliei deci de deformare a imaginii si o reducere a preciziei la +/-1mm. Procesul este preferat pentru obiecte mari sau in cazurile in care decoratia nu necesita o pozitionare precisa. Sunt preferate filmele de policarbonat, mai ales pentru interioare de masini. Policarbonatul prezinta proprietati excelente de formare la cald si cu HPF se pot procesa materiale pana la o grosime de 12mm. Tipurile mai cunoscute sunt Makrofol si Lexan.
FIM Film insert Moulding
Este numit astfel procedeul prin care are loc o injectie in matrita cu filmul de polimer pentru obtinerea unor componente de material plastic decorate sau cu rol functional.
Alti termini folositi pentru acelasi procedeu sunt IMF ( In Mould Filming), iM ( Insert moulding), IMD( In Mould Decoration) sau IML( In Mould Labelling). Cel din urma se foloseste mai ales in industria ambalajelor unde este folosit pentru amabalaje gata decorate de ex containere de margarina.
Procedeul FIM descris mai jos se refera la modelarea prin injectie a foliilor 3D imprimate care sunt formate cu un material termoplastic. Materialele cele mai folosite sunt PC, PC/ABS,ABS, PMMA, etc. functie de aplicatia finala.
Etapele procesului
1.Imprimarea.
Tehnologia cea mai folosita este serigrafia. Ca urmare, cerneala serigrafica 
utilizata trebuie sa fie foarte flexibila si rezistenta la temperatura mare de incalzire si totodata
la fortele de forfecare ce apar in timpul injectiei in matrita.
2.Formarea.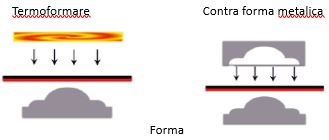
Folia este incalzita la aprox. 145oC cu un radiator IR care este aprox.temperatura
de tranzitie a Policarbonatului si apoi formata intr-o matrita corespunzatoare obiectului final.
3.Decuparea.
Folia este taiata corespunzator formei intr-o matrita de taiere; alte metode 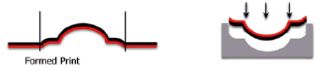
4. Injectia.
Folia 3D formata este introdusa in matrita de injectie, matrita este inchisa si rasina injectate in spatele foliei. 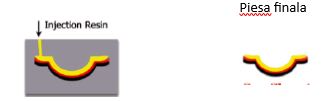
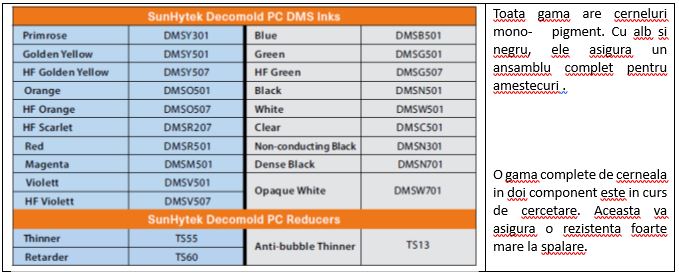
Pentru acest procedeu Sun Chemical ofera Cerneala Decomold PC DMS din gama SUNHYTEK TM. Aceasta este o cerneala intr-un component, pe baza de solvent, conceputa pentru aceasta aplicatie, cu o deformare foarte buna asigurand pelicule de cerneala fara crapaturi.
Aceasta serie include urmatoarele culori de baza:
• Tg – temperatura de tranzitie a sticlei este temperatura la care un polimer amorf isi schimba starea, de la cea dura/ sticloasa la cea moale/plastica sau invers.
Articol scris de Michael Hartmann, Specialist Screen Printing Products-Automotive, preluat din SCREEN NEWS 2023 -revista publicata de Coates Screen Inks GmbH
69 Comentarii
References:
Wire transfer casino deposit australia caraudiocentre.ir
References:
Deposit with PayID Osko Osko casino ratings
References:
Osko pokies guide osko video pokies
References:
Wire transfer casino app australia skitterphoto.com
References:
Best Osko casino Osko pokies high payout
References:
Instant payid withdrawal pokies australia https://jszst.com.cn
References:
Payid pokies real money online pokies that accept payid
References:
Payid pokies real money australia https://pad.cttue.de/Lt970eWMT2uCmCkhZ3ZzUg
References:
Play online pokies payid australia payid accepted pokies
References:
New payid pokies australia https://formatquince09.werite.net/
References:
Osko casino registration http://www.lezcc.com/?668822
References:
Newest payid pokies australia okaywan.com
References:
Neosurf voucher online casino australia http://www.seafishzone.com/home.php?mod=space&uid=3292111
References:
Payid pokies no deposit bonus http://www.automingwei.com
References:
Payid pokies deposit https://pad.stuve.de/
References:
Pay id pokies http://mashspec.ru
References:
Fast bank wire casino australia shareshortcuts.com
References:
Muchbetter casino offers secure muchbetter casino
References:
Payid accepted casinos https://rentry.co/cnkhd3p3
References:
Top 10 bpay pokies australia https://pbase.com/wingtramp64/
References:
Payid casino pokies 5 minimum deposit pokies payid
References:
BPay gambling sites Australia https://myspace.com/
References:
BPay casino reviews Australia bpay android pokies
References:
New MiFinity casinos Australia https://md.coredump.ch/ATznzXFvS1-jGy8Hi6q4-w
References:
MiFinity sign up bonus Australia https://chesswiki.site/
References:
MiFinity alternative casinos Australia MiFinity casino comparison Australia
References:
MiFinity casino AUD https://pad.koeln.ccc.de
References:
Neosurf casino security https://cq.x7cq.vip/home.php?mod=space&uid=9731887
References:
Neosurf real money online casino aus https://roadwiki.site/wiki/Casinos_That_Accept_Neosurf_Australia_2026_A_Veterans_Guide_to_Prepaid_Anonymity
References:
VIP wire transfer casinos australia no deposit bonus wire transfer casino australia
References:
Wire transfer casino banking options Australia bank transfer casinos australia
References:
Real money wire transfer casinos australia online casinos that accept wire transfer Australia
References:
Best direct bank transfer casinos australia https://shareshortcuts.com/
References:
Mastercard debit accepted casinos australian debit card online pokies
References:
Osko pokies for Android http://qiaoxiaojun.vip/
References:
Online pokies wire transfer casino bank transfer withdrawal australia
References:
How to play pokies with payid pokies payid instant
References:
5 dollar deposit pokies payid https://girlwall8.bravejournal.net/best-payid-casinos-in-australia-for-2026-top-payid-pokies
References:
Osko pokies free spins https://mapleprimes.com
References:
Wire transfer jackpot casino australia http://www.cruzenews.com/wp-content/plugins/zingiri-forum/mybb/member.php?action=profile&uid=2440663
References:
Betting apps with Osko https://codimd.syssec.org/
References:
Live bank transfer casino australia http://iwlnx.com
References:
Payid pokies app payid pokies real money australia
References:
Osko casino $20 deposit osko online pokies real money
References:
Payid pokies no deposit bonus https://forum.drapinballleague.com/
References:
Casino ohne 5 sekunden regel paypal http://www.lezcc.com/?681389
References:
Payid pokies bonus codes mobile pokies payid
References:
Pokies sites accepting bpay liberalwiki.space
References:
Aussie pokies bpay BPay vs PayID pokies
References:
No verification payid pokies australia http://www.automingwei.com/
References:
BPay pokies deposit limit https://pad.cttue.de/Nu2PcWp9QOmaKZM4xulB1Q
References:
How to play pokies with payid https://dok.kompot.si/
References:
BPay high roller casino Australia BPay mobile pokies
References:
MiFinity casino verification http://bbs.hgzvip.net/home.php?mod=space&uid=335017
References:
MiFinity minimum deposit casino Australia https://timedry41.werite.net/casinos-that-accept-mifinity-australia-2026-the-complete-offshore-guide
References:
New MiFinity casinos Australia MiFinity online casinos Australia
References:
Neosurf casino promo codes australia https://chesswiki.site
References:
Top australian online casinos accepting neosurf neosurf withdrawal casino australia
References:
Neosurf casino promo codes australia http://www.supergame.one/
References:
Secure wire transfer casinos australia https://pad.cttue.de/
References:
Casino wire transfer guide australia australian pokies bank transfer deposit
References:
Bank transfer casino deposit Australia ancientroman.space
References:
Osko pokies cash out Australia osko pokies Australia online
References:
Mobile wire transfer casino australia http://creativespace.biz/discuss/forum/home.php?mod=space&uid=252581
References:
Osko casino withdrawals Australia Osko betting sites
References:
ANZ casino wire transfer australian online casinos that accept bank transfer
References:
Best wire transfer casino Australia https://mapleprimes.com
References:
Online casino Osko cq.x7cq.vip
References:
Online pokies Australia instant withdrawal which online pokies accept Osko
Lasa un comentariu