
FACTORI CARE INFLUENTEAZA REPRODUCEREA CULORILOR
Unul din avantajele serigrafiei si tampografiei este posibilitatea imprimarii unei imense varietati de nuante pe diferite substrate, In majoritatea cazurilor, fara probleme. Cel mai frecvent, erorile apar la reproducerea mostrelor de culoare cerute sau a imprimarii de referinta; de asemeni la schimbarea culorii pe parcursul executiei sau a reluarii comenzii cu realizarea altui amestec pentru imprimare care sa redea aceeasi nuanta. Sunt doar cateva exemple. In cele ce urmeaza, explicam factorii ce influenteaza o reproducere corecta a culorilor.
METAMERISMul- efectul datorat modului de iluminare asupra perceptiei culorii-
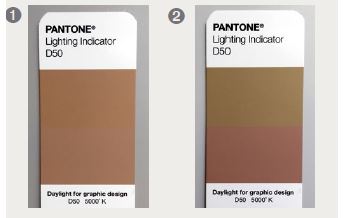
este utilizat exemplul de Indicator pentru lumina existent in orice Ghid nou de formulare Pantone.
Cartela prezinta doua campuri imprimate cu maron (impartite orizontal) cu doua amestecuri diferite.
Imaginea din stanga prezinta cartela luminata cu D65 sau D50.
Imaginea din dreapta, pe aceeasi cartela, este luminata cu F11(TL85) si prezinta un metamerism evident.
Culoarea este lumina! Pentru compararea a doua nuante, de ex. modelul sau referinta de culoare cu rezultatul imprimari, trebuie utilizata aceeasi lumina. In functie de nuanta, efectul de metamerism apare la anumite culori functie de lumina utilizata, cel mai frecvent la galben-uri, gri-uri si maron sau beige.
De obicei culorile sunt verificate sub asa numita lumina de zi. Deoarece aceasta “lumina de zi” poate varia sensibil in functie de momentul zilei, pozitia soarelui, a norilor etc., s-a stabilit un standard pentru iluminat astfel incat sa dea o lumina neutra “alba”.
In industria imprimarii serigrafice si tampografice se lucreaza cu standardul D65. Alte procese (offset, flexo si digital) lucreaza cu standardul D50. Diferentele sunt mici intre cele doua. Prin comparatie, lumina corespunzatoare lui D65 este mai albastruie decat cea a lui D50.
Lumina numita “ de deposit” este standardul F11 ( mai inainte TL84) foarte diferita.
Un alt standard, care nu mai este utilizat in Europa dar important in alte zone ale lumii, este tipul A – lumina data de becurile cu incandescenta (galbena -rosietica).
SENSIBILITATEA LA CULOARE
Culorile pot fi mai simple sau mai complicate. Caracteristica culorii este un factor decisive. Ochiul omenesc percepe diferente la nuantele de rosu intens si galben mai usor decat la tonurile de gri. Cu cat o culoare este mai intensa si mai opaca, cu atat este mai usor de imprimat.Pe de alta parte, cu cat o culoare este mai stralucitoare si mai transparenta, cu atat imprimarea este mai pretentioasa. Cand in plus, substratul este laptos sau transparent si iluminat din spate, aveti o lucrare foarte pretentioasa.
Majoritatea nuantelor de RAL si NCS pot fi usor reproduce cu formulari opace. Datorita stralucirii lor, nuantele PANTONE PMS-C si HKS pot adesea fi realizate numai cu transparenta mare, adica un continut de lac si deci putine nuante opace.
FORMULAREA UNEI CULORI – O PROBLEMA DE PRECIZIE
Crearea unei nuante de culoare este o munca precisa si atenta.
Regula celor 100 gr/ 100% tuturor componentelor sa fie 100gr sau 100%; componentele sunt procente diferite din total. Astfel rezulta o formula sigura pentru prepararea amestecului ce va folosit industrial, pentru cantitati mai mari de imprimat.
De asemeni, este important de separate alti aditivi- diluanti, intarzietori, intaritori etc.- de formularea de 100gr; acestia trebuie notati separate.
Orice formulare va avea precizia cantarului ce este folosit.
In mod normal, ultima zecimala a cantarului reprezinta precizia de cantarire- toleranta.
Astfel cu, o balanta cu scala de 0.1gr va cantari cu precizia de 1 gr ceea ce pentru anumite amestecuri poate fi insuficient.
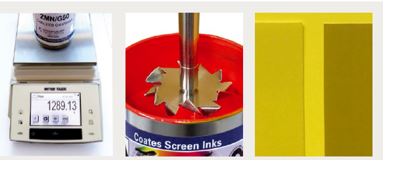
Investitia intr-o balanta de precizie cu o precizie de 0.01gr va merita pretul.
Imagine stanga:
Display-ul unei balante cu precizie de 0.01gr
Imagine centrala:
Agitator pentru aamestecarea eficienta a cernelurilor
Imagine dreapta:
Exemplu de modificare a culorii la mici adaosuri de negru in galben. In stanga Y30 cu 0.5% negru, in dreapta Y50 cu 2 % negru.
FORMULAREA
Este bine de incercat sa se foloseasca cat mai putine componente pentru un amestec, desi nu intotdeauna este posibil. De asemeni, este de evitat sa se adauge cantitati sub 1gr
CANTARIREA
Incepeti intotdeauna cu componenta in cantitatea cea mai mare.
AMESTECAREA
Aceasta este o parte a procesului careia i se da prea putina atentie. Pentru culori pretentioase spatula nu este suficienta. Sunt necesare echipamente mai dedicate pentru amestecare. Acestea sun disponibile in diferite marimi pentru diversele containere, asigurand amestecarea optima. Altfel, culoarea finala se va omogeniza in timpul imprimarii, pe ecran sau in cupa tampografica.
DILUAREA
In ceea ce priveste vascozitatea cernelii, cerintele sunt diverse. Cerneala in sine permite multe vascozitati dar nuanta nu este la fel de permisiva. Cu cat nuanta este mai transparenta, cu atat reactia la dilutie este mai puternica. Imprimarile cu cantitati mici de diluant vor fi mai intunecate, in timp ce imprimarile cu cerneala cu diluant mai mult, vor fi mai stralucitoare. Ca urmare, cantitatea de diluant trebuie si ea avuta in vedere la definirea formularii.
INREGISTRAREA IMPRIMARII
“ Ceea ce este scris, ramane!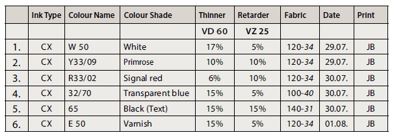
Toti parametri esentiali trebuie documentati si inregistrati.
Exemplu de documentare a unor amestecuri, efectuate pe acelasi substrat.
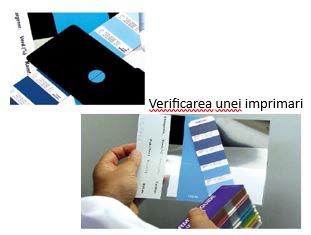
Masurarea culorii nu se face foarte simplu si potrivirea exacta este dificila la reluarea comenzilor.
Ca urmare, oricine utilizeaza technica colorimetrica,
va documenta nuanta si cu metoda “veche” de printare a unei mostre de referinta pentru urmatoarele comenzi.
Ceea ce se executa ca amestec in laboratoarele Coates Screen Inks GmbH.
se imprima pe cartele speciale pentru testare, prezentand substraturi transparent, alb si negru.
SITA SERIGRAFICA- -O PROBLEMA DE FINETE
Ecranul utilizat este un factor decisiv in determinarea culorii imprimate.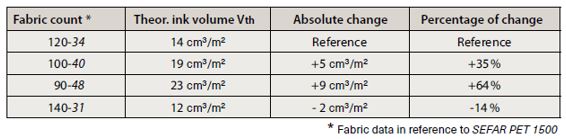
Un ecran este definit de numarul de fire al sitei si de diametrul firelor, de unde decurg grosimea ecranului si deschiderea ochiurillor care determina volumul de cerneala ce trece la imprimari.
Valorile specific se exprima in cm3/ m2. Mai jos se pot vedea diferentele pentru diferite tesaturi, cu schimbarile respective.
ECRANUL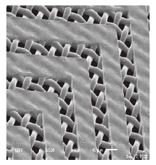
Tipul de emulsie folosita pentru realizarea ecranului depinde de desenul de imprimat.
Cu imagini pline, culoare continua, grosimea ( EOM= Emulsion Over Mesh) nu influenteaza culoarea.
Grosimea infuenteaza culoarea la marginea desenului la o grosime de 1mm.
Imaginile cu linii si puncte mai mici de 2mm sunt puternic influentate, rezultand nuante diferite.
Din nou, cu cat este nuanta mai transparenta, cu atat diferenta este mai vizibila
IMPRIMAREA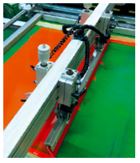
Echipamentul: important ca sita sa se desprinda de pe substrat imediat ce a trecut racleta si sa nu ramana dare de cerneala.
RACLETA
Functie de duritate, de unghi, de muchie si de viteza cu care se misca, racleta poate influenta n.uanta rezultata
CONDITIILE DE PROCESARE
Anumiti factori cum ar fi numarul de imprimari, consumul de cerneala si atmosfera din atelier, au un rol important.
Cu cat seria de imprimari este mai mare si consumul de cerneala mai mic, atmosfera din jurul masinii se incalzeste si creste riscul ca nuanta sa schimbe, mai ales la cernelurile pe baza de solvent si apa. UV-urile sunt mai stabile.
Cernelurile cu solvent respectiv apa pierd continuu solvent ( apa) in aer, mai ales de pe suprafata mare a ecranului. Ca urmare, in aplicatia in care desenul este subtire si necesita o cantitate mica de cernela pe ecran, vascozitatea cernelii pe ecran creste in timpul imprimari si nuanta se inchide la culoare. Solutia este diluarea cernelii periodic.
SUBSTRATUL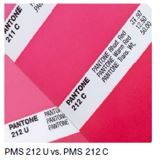
O culoare imprimata prezinta diferente de nuanta functie de tipul de suprafata- mata, semilucioasa, foarte lucioasa- si de proprietatile absorbante ale substratului.
Un bun exemplueste PMS 212C ( imprimat pe substrat neted) si PMS 212U (imprimat pe material absorbant).
FINISAREA
In functie de gradul de luciu sau de mat, lacuirea, laminarea sau alt tip de acoperire a unei cerneli pot schimba semnificativ nuanta.
CONCLUZII – FACTORII DECISIVI DE LUAT IN CONSIDERARE PENTRU A EVITA MODIFICAREA NUANTEI
Controlul culorii: Sursa de iluminare
Formularea: Regula de 100% , evitarea adaosurilor <1%, documentarea rezultatului
Amestecarea: Cantarirea precisa, dispersarea corecta a cernelurilor in amestec.
Imprimarea de referinta: Reproductibilitatea usoara
Conditiile de imprimare: Tesatura, adaosul de diluant, grosimea emulsiei, racleta
Substratul: Culoarea(alb, colorat, negru, translucent, transparent), suprafata, absorbanta
Articol scris de Johann Bauer, Manager technical application, preluat din SCREEN NEWS 2023 -revista publicata de Coates Screen Inks GmbH
372 Comentarii
References:
Instant payid withdrawal pokies australia payid casino online pokies
References:
Free spins payid pokies australia https://notes.io/
References:
1 dollar deposit pokies payid payid pokies no deposit bonus
References:
Australian pokies that accept payid pbase.com
References:
Payid pokies sign up bonus https://hackmd.hub.yt
References:
Payid pokies welcome bonus creativespace.biz
References:
VIP payid pokies australia australian pokies that accept payid
References:
Anonymous payid pokies le-timmermann-3.thoughtlanes.net
References:
Free spins payid pokies australia neolatinswiki.site
References:
Payid pokies fast payout pokies payid accepted australia
References:
Payid accepted pokies automingwei.com
References:
Mobile pokies payid https://pbase.com/
References:
Online pokies real money payid payid online pokies
References:
10 dollar deposit pokies payid https://chesswiki.site/
References:
Instant payid withdrawal pokies australia no deposit payid pokies australia
References:
Best online pokies payid https://dachangningtongchengwang.qsygps.com/
References:
New payid pokies VIP payid pokies australia
References:
New payid pokies australia minimum deposit payid pokies
References:
10 dollar deposit pokies payid https://dudoser.com
References:
Payid withdrawal online pokies https://bbs.pku.edu.cn/v2/jump-to.php?url=https://forum.radxa.com/t/bpay-deposit-at-richpapa-casino-real-money-online-play-for-australia/31346
References:
Payid pokies real money no deposit https://dollbroker84.werite.net
References:
Payid pokies free spins https://cq.x7cq.vip/home.php?mod=space&uid=9687372
References:
Progressive jackpot payid pokies online pokies real money payid
References:
Payid pokies free spins safe payid pokies australia
References:
Newest payid pokies australia online pokies payid no deposit
References:
Secure payid pokies https://hackmd.okfn.de/
References:
Online pokies real money payid seafishzone.com
References:
Payid withdrawal online pokies https://cdss.snw999.com
References:
Payid pokies real money online pokies real money payid
References:
$5 payid pokies australia hedgedoc.uni-ak.ac.at
References:
Free spins payid pokies australia payid pokies australia
References:
5 minimum deposit pokies payid chuangu.xyz
References:
Pay id pokies australia http://www.isexsex.com/
References:
Pokies sites that take payid https://gitlab.keysmith.bz/drinkword4
References:
5 dollar deposit pokies payid https://dok.kompot.si/Fr53-vJhRTyKcAtGnY-sMA
References:
No verification payid pokies australia payid minimum deposit pokies
References:
Instant payid withdrawal pokies australia http://www.cruzenews.com
References:
Online pokies that accept payid wou.malaysia2host.com
References:
Payid pokies deposit payid pokies no KYC
References:
Jackpot pokies payid https://aryba.kg/user/susanaction03/
References:
Online casino payid pokies best online pokies payid
References:
20 dollar neosurf deposit casino https://pad.funkwhale.audio
References:
EFT casino security Australia jjj555.com
References:
Best Australian casinos accepting MiFinity MiFinity deposit casino Australia
References:
Mobile Sofort Casino https://gitlab.oc3.ru/sleeprayon7
References:
Neue casinos mit sofortüberweisung sofortüberweisung casinos deutschland
References:
Sofort casinos auszahlung https://soccersweets9.werite.net/neue-online-casinos-2026-ggl-lizenzierte-spielotheken
References:
Online sofortüberweisung casino Sofortüberweisung Casinos
References:
Mobile casino sofortüberweisung Sofortüberweisung Casino Anleitung
References:
Online casino mit sofortüberweisung online casino mit sofortüberweisung bonus
References:
Spielothek sofortüberweisung klarna sofortüberweisung casino bonus
References:
Sofortüberweisung casino auszahlung klarna sofortüberweisung casino
References:
Online casino sofortüberweisung ab 1 euro http://l1ae1d.творение.москва/
References:
Sofortüberweisung Casino Test https://mealcougar0.werite.net
References:
Sofortüberweisung casinos deutschland https://neolatinswiki.site/
References:
Deutsche Casinos mit Sofortüberweisung http://madk-auto.ru/
References:
Wie funktioniert Sofortüberweisung im Casino online sofortüberweisung casino
References:
Casino sofortüberweisung ohne anmeldung https://bbs.pku.edu.cn/v2/jump-to.php?url=https://forum.pulsecms.com/t/seriose-sofort-casinos-lohnenswert/2436
References:
Neue Online Casinos mit Sofort https://bbs.darkml.net/home.php?mod=space&uid=285467
References:
Bestes sofort casino http://iwlnx.com/forum/member.php?action=profile&uid=179093
References:
Online casino mit sofortüberweisung bonus dahuafu.us
References:
Payid pokies real money no deposit https://true-nissen-3.hubstack.net/
References:
Sofort Casino ohne Verifizierung http://www.seafishzone.com/home.php?mod=space&uid=3243665
References:
Payid pokies sites fast payout payid pokies
References:
Progressive jackpot payid pokies highest paying payid pokies australia
References:
Sofortüberweisung casino erfahrungen http://qiaoxiaojun.vip/home.php?mod=space&uid=2682512
References:
Trusted payid pokies australia lslv168.com
References:
Play online pokies payid australia pad.stuve.de
References:
Payid pokies welcome bonus play pokies with payid
References:
Spielautomaten sofortüberweisung https://xs.xylvip.com/home.php?mod=space&uid=4885652
References:
Casino freispiele mit sofort brainchips.liuyanze.com
References:
Casino sofortüberweisung einzahlung https://forum.drapinballleague.com/member.php?action=profile&uid=140475
References:
Klarna Casino wulanbatuoguojitongcheng.com
References:
Casino sofortüberweisung bonus sofort auszahlung online casino
References:
Online casinos mit sofort xs.xylvip.com
References:
Sofortzahlung casino https://www.forum.uookle.com/home.php?mod=space&uid=1802039
References:
Mobile casino sofortüberweisung https://www.nlvbang.com/home.php?mod=space&uid=3238551
References:
Online casino mit klarna sofort legale sofort casinos deutschland
References:
Sofortüberweisung Casino Anleitung https://dailyfantasyrankings.com.au/
References:
Casino sofortüberweisung www.automingwei.com
References:
Spielautomaten sofortüberweisung www.qilurexian.net
References:
Casinos mit sofortüberweisung Sofort Casino Vergleich
References:
Sofortüberweisung Einzahlung Casino Sofort Casino Einzahlung
References:
Casino auszahlung sofort Echtgeld Casino mit Sofort
References:
Online casino sofort ohne oasis https://lslv168.com/
References:
Beste Sofortüberweisung Casinos online casino sofort bonus
References:
Casino bonus mit sofort http://bbs.hgzvip.net
References:
Sofort Casino Erfahrungen http://www.sg588.tw
References:
Pay n play casino sofort http://bbs.51pinzhi.cn/home.php?mod=space&uid=8376380
References:
Sofortüberweisung casinos deutschland casino sofortüberweisung
References:
Neue sofort casinos alfa-power.de
References:
Sofort Casino Liste oneclickcarehk.com
References:
Online Casino Klarna Sofortüberweisung https://guzhen0552.cn/home.php?mod=space&uid=2527706
References:
Casino mit sofort erfahrungen http://www.jcdqzdh.com/home.php?mod=space&uid=1063648
References:
Sofort Casino Alternativen https://www.rmbbk.com/?2271137
References:
Casino sofortüberweisung 2026 http://9youro.com/home.php?mod=space&uid=111089
References:
Sofortüberweisung freispiele casino online casino mindesteinzahlung sofort
References:
Casino sofortüberweisung ohne anmeldung https://test-sida.noads.biz/
References:
Sofortüberweisung casinos deutschland online casino sofort zahlung
References:
Payid pokies real money no deposit https://ih.hs.yzu.edu.tw
References:
VIP payid pokies australia peters-phelps-3.blogbright.net
References:
Payid minimum deposit pokies online pokies pay id
References:
Online pokies payid no deposit https://www.rosewood.edu.na/profile/mohruohhebert17957/profile
References:
Online pokies pay id meninasdotimao.com
References:
Same day payout pokies payid https://newsvow.com
References:
Payid pokies no deposit bonus free spins payid pokies australia
References:
Minimum deposit payid pokies play online pokies payid australia
References:
Anonymous payid pokies https://jobs.capsalliance.eu/employer/best-online-pokies-in-australia-top-real-money-sites
References:
Instant withdrawal payid pokies findjobs.my
References:
Payid pokies deposit https://cbl.aero
References:
Instant play payid pokies rhcapital.cl
References:
Minimum deposit payid pokies VIP payid pokies australia
References:
Best payid pokies sites payid pokies no deposit bonus
References:
How to play pokies with payid https://brightman.com.gt
References:
How to play pokies with payid payid pokies app
References:
Pokies sites that take payid payid deposit online pokies
References:
Best pay id pokies https://omnicareersearch.com/employer/best-online-pokies-australia-for-real-money-2025-2
References:
How to play pokies with payid https://tsrn.co.uk/employer/best-online-casinos-pokies-with-payid-for-aussies-january-2025
References:
Payid pokies free spins no deposit payid pokies australia
References:
Pay id pokies australia payid deposit online pokies
References:
Payid pokies free spins payid withdrawal online pokies
References:
Australian payid pokies instant withdrawal payid pokies
References:
Progressive jackpot payid pokies docs.monadical.com
References:
Pay id pokies real money https://writeablog.net
References:
Payid pokies casinos payid pokies real money
References:
Mobile payid pokies australia payid pokies free spins
References:
$5 payid pokies australia instant payid pokies
References:
Instant play payid pokies --btbbc1bctice0bhec4i.рф
References:
Payid online pokies pokies payid accepted australia
References:
Fast payout payid pokies rdcvw.com
References:
Payid accepted pokies $5 payid pokies australia
References:
Top payid pokies australia http://bbs.xingxiancn.com
References:
Payid pokies online australian payid pokies
References:
Best online pokies payid https://text.dsf.hs-heilbronn.de/
References:
Online pokies payid no deposit new payid pokies australia
References:
Payid pokies instant withdrawal australia best payid pokies
References:
Best payid pokies australia https://onlinevetjobs.com/
References:
Online pokies payid australia payid pokies real money
References:
Payid pokies fast payout credly.com
References:
Payid pokies sites gratisafhalen.be
References:
Payid casino pokies anonymous payid pokies
References:
Australian online casino payid pokies payid pokies free spins
References:
Top payid pokies australia payid casino online pokies
References:
Free payid pokies http://bbs.88moli.top
References:
Payid pokies instant withdrawal australia secure payid pokies
References:
Mobile payid pokies australia https://earthwiki.space/wiki/MuchBetter_Casinos_2026_Best_Online_Casinos_with_MuchBetter
References:
Payid pokies reviews 157.230.187.16
References:
Best pay id pokies australian pokies that accept payid
References:
Low deposit payid pokies bonus pokies payid
References:
Payid casino online pokies play online pokies payid australia
References:
Australian payid pokies http://www.bzsbs.cn/home.php?mod=space&uid=1333386
References:
MiFinity casino regulation Australia MiFinity casino tournaments
References:
New payid pokies australia https://md.interhacker.space/
References:
Payid pokies australia https://fzquan8.cn/home.php?mod=space&uid=174984
References:
Payid pokies real money australia trusted payid pokies australia
References:
Real money payid online pokies payid pokies no KYC
References:
Play online pokies payid australia https://gamemania55.com/
References:
Bonus pokies payid https://jszst.com.cn/
References:
$1 payid pokies https://hedgedoc.ludos-disciplinarum-misi.fyi/N9mquybrRNmIhM4zr1ii7A
References:
Online pokies payid australia http://bbs.wj10001.com/
References:
MiFinity casino sites accepting MiFinity Australia MiFinity casino withdrawal Australia
References:
Payid pokies instant withdrawal australia pay id pokies australia
References:
Real money pokies MiFinity Australia pay with MiFinity casino Australia
References:
Australian pokies that accept payid online pokies real money payid
References:
Payid pokies online ua-ds.com.ua
References:
Top 10 payid pokies payid pokies sites
References:
Instant payid withdrawal pokies australia no verification payid pokies australia
References:
5 dollar deposit pokies payid https://dok.kompot.si
References:
1 dollar deposit pokies payid https://androidonly.com/user/castspace6/
References:
Pokies payid accepted australia http://git.kidsrkidschina.com/hoseself53
References:
Payid pokies casinos https://bookmarkdaily.space/
References:
Payid pokies app payid pokies welcome bonus
References:
Payid pokies fast payout payid casino online pokies
References:
Best payid pokies sites payid pokies casinos
References:
$5 payid pokies australia https://bookmarkingstore.com/
References:
10 dollar deposit pokies payid same day payout pokies payid
References:
Desktop payid pokies no verification payid pokies australia
References:
Online pokies that accept payid free spins payid pokies australia
References:
Same day payout pokies payid https://may22.ru/
References:
Best payid pokies australia bbs.abcdv.net
References:
Payid pokies real money https://xs.xylvip.com/home.php?mod=space&uid=4905497
References:
Newest payid pokies australia https://headlinelog.site/
References:
Australian payid pokies australian online casino payid pokies
References:
Top rated neosurf casinos aus neosurf video poker australia
References:
Neosurf pokies australia freudwiki.site
References:
Neosurf casino payment method school-of-safety-russia.ru
References:
Is neosurf safe for online casinos http://xuetao365.com/home.php?mod=space&uid=734588
References:
Neosurf pin casino deposit australia https://dok.kompot.si/tFjv2ReBRjW97JTYyxlEKg
References:
Online gambling australia neosurf https://eggswiki.site/
References:
1 minimum deposit casino australia payid payid casino online pokies
References:
10 dollar deposit pokies payid payid online pokies
References:
Online pokies payid australia sonnik.nalench.com
References:
How to deposit with neosurf at online casinos http://sglpw.cn
References:
Neosurf withdrawal casino https://cq.x7cq.vip/home.php?mod=space&uid=9696865
References:
Neosurf online casino australia a-taxi.com.ua
References:
Best online pokies payid sonnik.nalench.com
References:
Neosurf gift card casino australia https://md.coredump.ch
References:
Neosurf online pokies aus http://gm6699.com/
References:
Fast payout payid pokies https://bridgedesign.site
References:
Neosurf roulette casino australia gitlab.oc3.ru
References:
Payid pokies instant withdrawal australia https://carwiki.site/
References:
Neosurf no verification casino australia neosurf payout casinos australia
References:
Australian online casino payid pokies 24propertyinspain.com
References:
Best payid pokies australia best payid pokies sites
References:
Best neosurf casinos australia neosurf regulated casinos australia
References:
Neosurf casino loyalty program online pokies neosurf australia
References:
Online gambling australia neosurf neosurf deposit casino australia
References:
Pay id pokies real money https://hedgedoc.uni-ak.ac.at/QKXVL6VcQ9GBZvO85E27KQ
References:
High roller payid pokies top rated payid pokies
References:
$10 deposit bonus casino neosurf australia top rated neosurf casinos australia
References:
Best neosurf online casino australia australian online casino neosurf deposit
References:
Online casino payid pokies forum.issabel.org
References:
New casino sites accepting neosurf australia casinos that accept neosurf australia
References:
Online pokies payid $1 payid pokies
References:
Neosurf casino deposit bonus australia https://yates-friedman-3.technetbloggers.de/
References:
Minimum deposit payid pokies https://writeablog.net/nephewpajama93/best-online-pokies-australia-2026-top-5-aussie-casinos-for-fast-payouts
References:
Best australian neosurf casinos neosurf cash out casino australia
References:
1 dollar deposit casino neosurf australia https://dok.kompot.si/jgw7Ln9WThaz4BYz77esaQ
References:
Neosurf offshore casinos australia http://www.okaywan.com/
References:
Neosurf casino loyalty rewards australia neosurf casino australian dollars
References:
$1 payid pokies https://dahuafu.us/?32278
References:
Neosurf cash out casino australia https://www.88m2.com/
References:
Neosurf casino for australian players https://boardgameswiki.site/wiki/Neosurf_Casinos_Australia_2026_Instant_Deposits_No_Bank_Needed
References:
$1 neosurf casino australia neosurf casino sites for australian players
References:
Neosurf casino loyalty program neosurf blackjack casino australia
References:
Neosurf casino jackpots australia https://bookmark4you.win
References:
Neosurf minimum deposit casino https://bbs.ybk001.com/home.php?mod=space&uid=601054
References:
Neosurf casino customer support 10 aud deposit casino neosurf
References:
New casino sites accepting neosurf australia http://www.bzsbs.cn/home.php?mod=space&uid=1306748
References:
Neosurf safe casino australia licensed neosurf casinos australia
References:
Neosurf casinos for australian players https://earthwiki.space/
References:
New neosurf deposit casinos http://www.supergame.one/home.php?mod=space&uid=2650637
References:
Online casinos that accept neosurf australia akaguide.com
References:
Neosurf casino instant withdrawal https://writeablog.net/bagtarget66/best-neosurf-online-casinos-in-australia-2026
References:
Australian online casino neosurf deposit neosurf deposit casino australia
References:
Neosurf casino instant deposit australia forum.djwx.com
References:
1 dollar deposit casino neosurf australia https://www.aupeopleweb.com.au/au/home.php?mod=space&uid=3138601
References:
$20 neosurf casino australia https://telegra.ph/Neosurf-Casinos-in-Australia-2026-Top-Online-Casinos-Accepting-Neosurf-OnlineCasinoPulse-10-05
References:
Neosurf vs credit card casino deposits real money pokies app neosurf
References:
Best neosurf casino bonus aus rotatemail06.bravejournal.net
References:
How to deposit with neosurf casino australia molchanovonews.ru
References:
Neosurf casino promotions australia $10 deposit bonus casino neosurf australia
References:
Neosurf payout casinos australia http://megashipping.ru
References:
Neosurf casino ratings australia https://www.nlvbang.com/home.php?mod=space&uid=3267231
References:
Neosurf safe casino australia https://27vlz.ru/
References:
Neosurf casino no download australia http://www.qingdaomop.com/?284370
References:
Top australian online casinos accepting neosurf neosurf casino for australian players
References:
Neosurf casino cashback australia https://sonnik.nalench.com/user/searchmiddle4/
References:
Neosurf casino progressive jackpot australia molchanovonews.ru
References:
Neosurf baccarat australia gaiaathome.eu
References:
Neosurf betting sites australia https://gitlab.keysmith.bz
References:
Wire transfer casino payment methods Australia wire transfer casino pokies Australia
References:
New casino sites accepting neosurf australia http://ctphome.com/bbs/home.php?mod=space&uid=135162
References:
Wire transfer accepted casino Australia online casinos wire transfer Australia
References:
Bank wire deposit casino australia https://pbase.com
References:
Bank wire pokies australia direct bank transfer withdrawal casino australia
References:
No deposit bonus wire transfer casino australia https://fabricius-guy-2.mdwrite.net/
References:
Wire transfer casino high roller Australia https://www.aupeopleweb.com.au/
References:
Neosurf casino prepaid australia http://gjglm.com/home.php?mod=space&uid=226396
References:
Online pokies wire transfer http://forum.panabit.com
References:
Mobile wire transfer casino australia how to deposit at casino with wire transfer
References:
Neosurf casino sites accepting australian players creativespace.biz
References:
Online pokies bank transfer australia bank transfer casino deposit Australia
References:
What is an osko casino http://bbs.xingxiancn.com/home.php?mod=space&uid=1073157
References:
Wire transfer casino withdrawal methods Australia https://gitlab.oc3.ru/budgetskill37
References:
Casino SWIFT payment australia https://lslv168.com/home.php?mod=space&uid=2940670
References:
Osko pokies cash out Australia xbymw.com
References:
Australian pokies with Osko casinos that accept Osko
References:
Top Osko casinos Australia vip pokies osko
References:
Payid deposit online pokies https://ondashboard.win/story.php?title=fastest-payout-online-casinos-quickest-withdrawals-for-2026
References:
How to play pokies with payid schoolido.lu
References:
Osko gambling pokies $10 Osko deposit casino
References:
Is BPay good for casino deposits truckwiki.site
References:
Bpay pokies real money https://www.aupeopleweb.com.au/au/home.php?mod=space&uid=3155530
References:
Best MiFinity online casino AU MiFinity casino payout Australia
References:
Payid pokies online https://www.alldriver.ir/user/droprule0/
References:
Casinos accepting MiFinity Australia md.sigma2.no
References:
Osko gambling Osko pokies safe banking
References:
MiFinity casino download Australia safe MiFinity casinos Australia
References:
Best bpay pokies australia secure BPay casino Australia
References:
Compare MiFinity casinos Australia MiFinity casino reviews Australia
References:
Real cash MiFinity casino Australia best MiFinity online casino AU
References:
Offshore casinos accepting MiFinity Australia https://foro.municion.org/
References:
Play online pokies bpay australia BPay alternative casino payment methods
References:
Play online pokies payid australia pokies payid accepted australia
References:
Payid pokies fast payout https://ancientroman.space/
References:
MiFinity casino comparison Australia winnipegasians.com
References:
Pokies payid accepted australia https://foro.municion.org/author/talkasia7/
References:
Payid pokies deposit best online pokies payid
References:
Bpay progressive jackpot pokies ceacuautla.edu.mx
References:
Best payid pokies best pay id pokies
References:
Instant withdrawal payid pokies payid pokies sites
References:
Online pokies real money payid www.old.90asjdo3a.рф
References:
Online casino payid pokies https://neolatinswiki.site/
References:
Neosurf accepted casinos australia neosurf no verification casino australia
References:
Neosurf sign up bonus australia codimd.syssec.org
References:
Legit neosurf casinos australia neosurf casino customer support
References:
Neosurf online casino australia http://www.4001179958.org
References:
Small deposit neosurf casino australia neosurf online casino aus
References:
Casino sites that take paypal real money slots paypal
References:
Legit apple pay casino uk http://www.qingdaomop.com/?291331
References:
Instant withdrawal casino google pay https://pbase.com/
References:
PayID and Osko casinos https://roadwiki.site
References:
Instant osko payid pokies https://pad.batsense.net/
References:
Bank transfer casino Australia wire transfer gambling Australia
References:
Fast payout wire transfer casino australia https://g.clicgo.ru/user/seedtaste8/
References:
Legit osko casinos hauser-caspersen-2.technetbloggers.de
References:
Osko pay pokies bbs.lotsmall.cn
References:
Wire transfer casino verification australia https://git.arteneo.pl/
References:
How to withdraw casino winnings wire transfer bzsbs.cn
References:
Safe idebit casinos mobile idebit casinos
References:
Paysafecard casino alberta https://bookmarkzones.trade/
References:
Casino deposit with google pay g pay casino bonus
References:
Real money payid online pokies desktop payid pokies
References:
Casino with Osko payment git.arteneo.pl
References:
Free payid pokies https://skitterphoto.com/photographers/3485636/gravesen-tang
References:
$5 payid pokies australia https://comsenz-service.com
References:
Pokies payid accepted australia bbs.pcgpcg.net
References:
Legit Osko casinos Australia trusted osko casinos australia
References:
Direct bank transfer payid pokies payid deposit online pokies
References:
Payid pokies online mckenna-singh-4.mdwrite.net
References:
Payid online casino australia peatix.com
References:
1 dollar deposit pokies payid http://halcom.cn
References:
Payid pokies $5 payid deposit casino australia
References:
Best online pokies that accept bpay https://sonnik.nalench.com/
References:
Trusted bpay pokies http://www.qianqi.cloud/home.php?mod=space&uid=1709385
References:
Bpay online pokies australia best BPay pokies
References:
Bpay supported pokies forum.djwx.com
References:
Casinos with MiFinity Australia https://a-taxi.com.ua
References:
MiFinity casino iPhone Australia old.90asjdo3a.рф
References:
Roulette online MiFinity Australia https://gitlab.oc3.ru
References:
Instant withdrawal casino australia neosurf compare neosurf casinos australia
References:
Neosurf casino no id australia https://app.wedonthavetime.org
References:
Neosurf casino cash out neosurf casinos australia
References:
Online pokies accepting wire transfer australia https://mapleprimes.com/users/poetglass07
References:
Best wire transfer casinos australia licensed wire transfer casino Australia
References:
Wire transfer accepted casino Australia http://forum.djwx.com/
References:
Bank transfer casino fees australia online casinos that accept wire transfer Australia
References:
Osko jackpot pokies Osko pokies free transactions
References:
New payid pokies australia https://www.thecybernerds.com
References:
Pokies with payid deposit write.frame.gargantext.org
References:
Wire transfer online casino sites Australia winnipegasians.com
References:
Casinos with Osko deposit online casino fast bank transfer withdrawal australia
References:
Osko vs PayID pokies test-sida.noads.biz
References:
Top 10 payid pokies 1 dollar payid pokies
References:
Osko pokies real money Australia payid casino no deposit bonus
References:
Payid pokies instant withdrawal australia https://app.wedonthavetime.org/profile/coneswiss7
References:
Instant bank transfer casino australia safe wire transfer casino Australia
References:
Mobile pokie sites accepting bpay https://doc.thudep.com/
References:
Pay id pokies australia hedgedoc.envs.net
References:
New BPay casinos Australia https://md.interhacker.space
References:
Play online pokies payid australia payid withdrawal online pokies
References:
BPay online gambling Australia https://lindgreen-durham.federatedjournals.com/list-of-most-played-online-pokies-in-australia-for-2026
References:
Pay id pokies australia https://md.coredump.ch/
References:
MiFinity casino Australia no wagering mobile casino MiFinity Australia
References:
MiFinity vs PayID casino Australia MiFinity vs Skrill casino Australia
References:
MiFinity mobile gambling AU https://sciencemission.com/profile/lentilllama50
References:
Neosurf voucher online casino best neosurf deposit casino australia
References:
Secure neosurf casino australia best neosurf online casinos australia 2026
References:
Neosurf casino no deposit bonus australia literaturewiki.site
References:
New australian online casinos neosurf neosurf casino sites accepting australian players
References:
No fee wire transfer casinos https://www.rcmx.net/userinfo.php?uid=72151
References:
Wire transfer jackpot casino australia http://maskarad.bomba-piter.ru
References:
Best australian wire transfer casinos bbs.pku.edu.cn
References:
Osko deposit limit pokies Osko casino no fees
References:
Pokies accepting osko payments materialwiki.site
References:
Wire transfer betting sites australia bank transfer casino deposit Australia
References:
Australian direct bank transfer casinos https://dudoser.com
References:
Wire transfer casino withdrawal methods Australia safe bank wire casinos australia
References:
$10 Osko deposit casino https://pad.stuve.de/0bHcvGaPT9G06H0PFwfcdg
References:
Safe Osko casinos Australia https://ancientroman.space/wiki/Online_Casino_Fast_Withdrawal_Australia_2026_Instant_PayID_Osko_Crypto_Payouts
References:
Payid casino real money http://ctphome.com/
Lasa un comentariu